Mittelstandspresse
15.10.2026
Vakuum-Spanntische richtig auslegen: Warum Leckage, Volumenstrom und Unterdruck entscheidend sind
Die zuverlässige Werkstückfixierung hängt nicht allein vom maximalen Unterdruck ab. SKVTechnik zeigt, wie Haltekraft, wirksame Spannfläche, Leckage und Verdichterkennlinie bei der Dimensionierung von Vakuum-Spanntischen zusammenwirken.
Plauen, 15.10.2026 (PresseBox) -
Der richtige Betriebspunkt entscheidet
Vakuum-Spanntische werden in zahlreichen industriellen Fertigungsprozessen zur Fixierung von Werkstücken eingesetzt.
Besonders bei CNC-Fräsmaschinen und automatisierten Bearbeitungsanlagen ermöglichen sie eine Werkstückspannung, bei der die Oberseite des Werkstücks weitgehend frei zugänglich bleibt.
Die technische Funktion beruht auf einer Druckdifferenz zwischen dem Bereich unter dem Werkstück und der umgebenden Atmosphäre.
Damit ein Vakuum-Spanntisch zuverlässig arbeitet, müssen jedoch mehrere Einflussgrößen berücksichtigt werden.
Dazu gehören die wirksame Spannfläche, die erforderliche Haltekraft, die auftretenden Bearbeitungskräfte und der kontinuierlich einströmende Leckagevolumenstrom.
Auch die Eigenschaften der Vakuumquelle sind entscheidend.
SKVTechnik empfiehlt deshalb, Vakuum-Spanntische nicht allein anhand des maximal erreichbaren Unterdrucks auszulegen.
Vielmehr muss geprüft werden, welcher Unterdruck beim tatsächlich erforderlichen Volumenstrom bereitgestellt werden kann.
Bei geeigneten Anwendungen können FPZ-Seitenkanalverdichter diese Aufgabe übernehmen.
1. Die technische Aufgabe eines Vakuum-Spannsystems
Ein Vakuum-Spannsystem muss das Werkstück während des vorgesehenen Bearbeitungsprozesses zuverlässig in seiner Position halten.
Dabei wirken unterschiedliche Kräfte auf das Werkstück.
Neben der Gewichtskraft können insbesondere Kräfte aus dem Bearbeitungsprozess auftreten.
Bei einer Fräsbearbeitung entstehen beispielsweise Kräfte in mehreren Richtungen.
Das Spannsystem muss verhindern, dass sich das Werkstück unzulässig verschiebt, abhebt oder verdreht.
Dazu muss die verfügbare Haltekraft ausreichend dimensioniert sein.
2. Die theoretische Haltekraft berechnen
Die durch eine Druckdifferenz erzeugte theoretische Normalkraft lässt sich mit folgender Beziehung berechnen:
F = Δp × A
Dabei gilt:
F = Normalkraft in Newton
Δp = Druckdifferenz in Pascal
A = wirksame Spannfläche in Quadratmetern
Diese Beziehung zeigt, dass sowohl die Druckdifferenz als auch die wirksame Fläche die erreichbare Kraft beeinflussen.
Wird die Spannfläche vergrößert, steigt bei gleicher Druckdifferenz die theoretische Normalkraft.
Wird die Druckdifferenz erhöht, steigt bei gleicher Fläche ebenfalls die theoretische Normalkraft.
Die Formel beschreibt jedoch noch nicht die tatsächlich zulässigen Bearbeitungskräfte.
3. Rechenbeispiel zur Haltekraft
Ein Werkstück besitzt eine wirksame Spannfläche von 0,2 Quadratmetern.
Der vorhandene Unterdruck beträgt 200 Millibar gegenüber der Umgebung.
Das entspricht einer Druckdifferenz von 20.000 Pascal.
Damit ergibt sich:
F = 20.000 Pa × 0,2 m²
F = 4.000 N
Die theoretische Normalkraft beträgt somit 4.000 Newton.
Dieser Wert setzt voraus, dass die angegebene Druckdifferenz über der gesamten wirksamen Spannfläche tatsächlich vorhanden ist.
In der Praxis können Undichtigkeiten und andere Einflüsse die Spannwirkung reduzieren.
Für die Auslegung müssen deshalb die realen Betriebsbedingungen berücksichtigt werden.
4. Warum die Normalkraft nicht mit der seitlichen Haltekraft gleichzusetzen ist
Bei der Bearbeitung entstehen häufig Kräfte parallel zur Spannfläche.
Diesen Kräften wirkt unter anderem die Reibung zwischen Werkstück und Spannfläche entgegen.
Die maximal übertragbare Reibkraft lässt sich vereinfacht mit folgender Beziehung beschreiben:
Fᵣ = μ × Fₙ
Dabei bezeichnet μ den Reibwert und Fₙ die vorhandene Normalkraft.
Der Reibwert hängt von den beteiligten Materialien und den Oberflächenbedingungen ab.
Auch Kühlschmierstoffe und Verunreinigungen können die Reibverhältnisse verändern.
Deshalb darf aus einer theoretischen Normalkraft nicht unmittelbar auf die zulässige Fräskraft geschlossen werden.
5. Sicherheitsreserven berücksichtigen
Bei der Auslegung eines Vakuum-Spannsystems müssen geeignete Sicherheitsreserven berücksichtigt werden.
Die erforderlichen Reserven hängen von den auftretenden Kräften und den Risiken der Anwendung ab.
Besonders bei automatisierten Bearbeitungsprozessen muss die Werkstückspannung zuverlässig funktionieren.
Die Festlegung geeigneter Sicherheitsmaßnahmen gehört zur Risikobeurteilung des Maschinen- beziehungsweise Anlagenbauers.
Eine pauschale Sicherheitszahl ist ohne Kenntnis der konkreten Anwendung nicht ausreichend.
6. Die wirksame Spannfläche richtig bestimmen
Die geometrische Fläche eines Werkstücks entspricht nicht zwangsläufig der tatsächlich wirksamen Spannfläche.
Bohrungen, Aussparungen und offene Spannkanäle können die wirksame Fläche reduzieren.
Auch unvollständig abgedichtete Bereiche müssen berücksichtigt werden.
Deshalb sollte die tatsächliche Spanngeometrie bei der Berechnung verwendet werden.
Besonders bei komplexen Werkstückkonturen kann dies entscheidend sein.
7. Warum Leckagen entstehen
Leckagen entstehen, wenn Luft aus der Umgebung in den Vakuumbereich einströmt.
Mögliche Ursachen sind Unebenheiten, poröse Werkstoffe oder nicht vollständig abgedeckte Vakuumöffnungen.
Auch Undichtigkeiten in Leitungen und Verbindungen können eine Rolle spielen.
Die Leckage bestimmt, wie viel Luft während des Betriebs kontinuierlich abgeführt werden muss.
Deshalb ist sie eine zentrale Größe bei der Auswahl der Vakuumquelle.
8. Leckagevolumenstrom als Auslegungsgröße
Der Leckagevolumenstrom beschreibt die Luftmenge, die unter den vorgesehenen Betriebsbedingungen in das Vakuumsystem einströmt.
Damit der gewünschte Unterdruck aufrechterhalten werden kann, muss die Vakuumquelle diesen Luftstrom ausgleichen.
Bei einem gut abgedichteten Werkstück kann der erforderliche Volumenstrom gering sein.
Bei porösen Werkstoffen oder offenen Spannbereichen kann er deutlich höher ausfallen.
Die Dimensionierung muss deshalb auf realistischen Leckageannahmen beruhen.
9. Unterschied zwischen Unterdruck und Volumenstrom
Der Unterdruck beschreibt die Druckdifferenz gegenüber der Umgebung.
Der Volumenstrom beschreibt dagegen die geförderte Luftmenge pro Zeiteinheit.
Beide Größen sind für die Auslegung erforderlich.
Ein Verdichter mit hohem maximalem Unterdruck muss nicht zwangsläufig den erforderlichen Leckagevolumenstrom fördern können.
Ebenso ist ein hoher maximaler Volumenstrom kein ausreichender Nachweis für den benötigten Unterdruck.
Entscheidend ist die Kombination beider Werte am vorgesehenen Betriebspunkt.
10. Warum Seitenkanalverdichter interessant sein können
Seitenkanalverdichter können kontinuierliche Luftvolumenströme fördern und dabei eine begrenzte Druckdifferenz erzeugen.
Dies kann für Vakuum-Spannsysteme mit entsprechenden Leckagen geeignet sein.
Die technische Eignung hängt jedoch von der benötigten Druckdifferenz und dem erforderlichen Volumenstrom ab.
Auch die zulässigen Betriebsbedingungen müssen eingehalten werden.
SKVTechnik verwendet für die Auswahl geeigneter FPZ-Seitenkanalverdichter die entsprechenden Herstellerkennlinien.
11. Die Verdichterkennlinie verstehen
Die Verdichterkennlinie beschreibt, welchen Volumenstrom ein Seitenkanalverdichter bei unterschiedlichen Druckdifferenzen erreichen kann.
Sie ist die Grundlage für die technische Auswahl.
Bei der Auslegung eines Vakuum-Spanntisches muss die Kennlinie für den vorgesehenen Vakuumbetrieb verwendet werden.
Außerdem müssen die tatsächliche Netzfrequenz und die entsprechende Motorausführung berücksichtigt werden.
Nur so lässt sich beurteilen, ob der benötigte Betriebspunkt erreichbar ist.
12. Maximalwerte nicht miteinander kombinieren
In technischen Datenblättern werden häufig maximale Leistungswerte genannt.
Dazu gehören der maximale Volumenstrom und die maximale Druckdifferenz.
Diese Werte werden jedoch nicht gleichzeitig erreicht.
Für die Auslegung ist deshalb nicht die Kombination der beiden Maximalwerte entscheidend.
Maßgeblich ist der Volumenstrom, der beim erforderlichen Unterdruck tatsächlich verfügbar ist.
13. Der Betriebspunkt des Vakuumsystems
Der tatsächliche Betriebspunkt ergibt sich aus dem Zusammenwirken der Verdichterkennlinie und der Anlagenkennlinie.
Die Verdichterkennlinie beschreibt das Leistungsvermögen des Aggregats.
Die Anlagenkennlinie beschreibt das Verhalten des angeschlossenen Vakuumsystems.
Bei einem Vakuum-Spanntisch wird dieses Verhalten wesentlich durch die Leckagen und die Strömungswiderstände beeinflusst.
Der Schnittpunkt der beiden Kennlinien bestimmt den tatsächlichen Betriebspunkt.
14. Unterschiedliche Werkstücke verändern den Betriebspunkt
Bei einem Vakuum-Spanntisch können unterschiedliche Werkstücke verwendet werden.
Diese unterscheiden sich hinsichtlich ihrer Größe, Oberfläche und Luftdurchlässigkeit.
Dadurch kann sich der Leckagevolumenstrom verändern.
Bei gleichem Seitenkanalverdichter kann deshalb ein anderer Betriebspunkt entstehen.
Dies muss bei der Auswahl berücksichtigt werden.
Besonders bei häufig wechselnden Werkstücken ist eine Betrachtung unterschiedlicher Betriebszustände sinnvoll.
15. Offene Vakuumzonen
Nicht vollständig abgedeckte Vakuumzonen können erhebliche Leckagen verursachen.
Dadurch kann der erforderliche Unterdruck möglicherweise nicht mehr erreicht werden.
Deshalb sollten Vakuum-Spannsysteme so konstruiert werden, dass nicht benötigte Zonen geschlossen werden können.
Eine geeignete Zonensteuerung kann helfen, unnötige Luftverluste zu reduzieren.
16. Einfluss der Werkstückgröße
Die Werkstückgröße beeinflusst die verfügbare Spannfläche.
Kleine Werkstücke besitzen häufig eine geringere wirksame Fläche.
Dadurch kann bei gleicher Druckdifferenz eine geringere theoretische Normalkraft entstehen.
Besonders bei kleinen Werkstücken müssen deshalb die auftretenden Bearbeitungskräfte sorgfältig berücksichtigt werden.
Gegebenenfalls sind zusätzliche mechanische Sicherungen erforderlich.
17. Einfluss poröser Materialien
Poröse Werkstoffe können Luft durch ihre Materialstruktur hindurchlassen.
Dadurch entsteht ein kontinuierlicher Luftstrom in das Vakuumsystem.
Bei solchen Anwendungen kann der erforderliche Volumenstrom erheblich sein.
Die Vakuumquelle muss deshalb nicht nur den benötigten Unterdruck erzeugen, sondern auch den entsprechenden Luftstrom fördern können.
18. Rohrleitungsverluste berücksichtigen
Zwischen dem Vakuum-Spanntisch und dem Seitenkanalverdichter entstehen Druckverluste.
Diese hängen unter anderem von der Leitungslänge, dem Rohrdurchmesser und dem Volumenstrom ab.
Auch Bögen, Armaturen und Verzweigungen verursachen zusätzliche Widerstände.
Dadurch kann der Unterdruck am Spanntisch geringer sein als unmittelbar am Verdichteranschluss.
Für die technische Auslegung müssen diese Verluste berücksichtigt werden.
19. Filter und Abscheider
Bei der Bearbeitung können Späne, Staub und andere Verunreinigungen entstehen.
Diese dürfen nicht unkontrolliert in den Seitenkanalverdichter gelangen.
Deshalb können geeignete Filter oder Abscheider erforderlich sein.
Auch diese Komponenten verursachen Druckverluste.
Die entsprechenden Widerstände müssen bei der Dimensionierung berücksichtigt werden.
20. Filterverschmutzung und Leistungsreserve
Während des Betriebs können Filter verschmutzen.
Dadurch erhöht sich der Strömungswiderstand.
Dies kann den verfügbaren Unterdruck am Spanntisch beeinflussen.
Deshalb sollten die vorgesehenen Wartungsbedingungen bei der Auslegung berücksichtigt werden.
Eine ausreichende technische Reserve kann sinnvoll sein, wenn sich die Betriebsbedingungen innerhalb definierter Grenzen verändern.
21. Messung des tatsächlichen Unterdrucks
Für die Inbetriebnahme eines Vakuum-Spannsystems kann die Messung des tatsächlichen Unterdrucks sinnvoll sein.
Dabei sollte der Druck möglichst an einer geeigneten Stelle des Spanntisches beziehungsweise des Vakuumsystems erfasst werden.
Eine Messung ausschließlich am Verdichteranschluss kann die Druckverluste innerhalb der Anlage nicht vollständig abbilden.
Die Messwerte können helfen, den tatsächlichen Betriebspunkt zu überprüfen.
22. Überwachung der Werkstückspannung
Bei bestimmten Anwendungen ist eine Überwachung des vorhandenen Unterdrucks erforderlich.
Dazu können geeignete Drucksensoren eingesetzt werden.
Die Maschinensteuerung kann diese Signale entsprechend dem vorgesehenen Sicherheitskonzept auswerten.
Die erforderlichen Maßnahmen hängen von der Risikobeurteilung der Maschine ab.
Ein Drucksensor allein stellt jedoch noch keinen vollständigen Nachweis einer sicheren Werkstückfixierung dar.
23. Verhalten bei Vakuumverlust
Bei einem Ausfall der Vakuumversorgung kann die Spannkraft abnehmen.
Dies kann beispielsweise durch einen Stromausfall, eine Undichtigkeit oder eine Störung der Vakuumquelle verursacht werden.
Der Maschinenbauer muss deshalb festlegen, welche Maßnahmen bei unzureichender Spannkraft erforderlich sind.
Je nach Anwendung können mechanische Sicherungen, Überwachungsfunktionen oder geeignete Reaktionen der Maschinensteuerung notwendig sein.
24. Thermische Betriebsgrenzen
Seitenkanalverdichter erwärmen sich während des Betriebs.
Die Temperaturentwicklung hängt unter anderem von der Druckdifferenz und dem Volumenstrom ab.
Deshalb muss der vorgesehene Betriebspunkt innerhalb des zulässigen Betriebsbereichs liegen.
Auch die Umgebungstemperatur und die Aufstellbedingungen sind zu berücksichtigen.
Die maßgeblichen Grenzwerte ergeben sich aus den Herstellerunterlagen.
25. Warum ein höherer Unterdruck nicht immer die beste Lösung ist
Ein höherer Unterdruck kann bei gleicher wirksamer Spannfläche eine größere theoretische Normalkraft erzeugen.
Dies bedeutet jedoch nicht, dass grundsätzlich der höchstmögliche Unterdruck erforderlich ist.
Entscheidend ist, welche Spannkraft für die vorgesehene Bearbeitung tatsächlich benötigt wird.
Eine unnötig hohe Druckdifferenz kann die Auswahl der Vakuumquelle erschweren.
Außerdem müssen die Eigenschaften des Werkstücks berücksichtigt werden.
Empfindliche Materialien können durch hohe Druckdifferenzen verformt werden.
26. Energieeffizienz durch passende Dimensionierung
Die wirtschaftliche Auslegung eines Vakuum-Spannsystems beginnt mit der Ermittlung des tatsächlichen Bedarfs.
Dazu gehören der erforderliche Unterdruck und der Leckagevolumenstrom.
Eine sorgfältige Abdichtung kann unnötige Luftverluste reduzieren.
Auch eine geeignete Rohrleitungsdimensionierung kann dazu beitragen, Druckverluste zu begrenzen.
Die Auswahl eines passenden Seitenkanalverdichters sollte anhand der tatsächlichen Betriebsbedingungen erfolgen.
27. Dauerbetrieb und Einschaltdauer
In industriellen Fertigungsanlagen können Vakuum-Spannsysteme über längere Zeiträume betrieben werden.
Deshalb müssen die vorgesehenen Betriebszeiten bei der Auswahl berücksichtigt werden.
Auch die zulässige Einschaltdauer und die thermischen Betriebsgrenzen des Verdichters sind wichtig.
Die entsprechenden Angaben sind den Herstellerunterlagen zu entnehmen.
28. Unterschiedliche Netzfrequenzen
Je nach Motorausführung können Seitenkanalverdichter für unterschiedliche Netzfrequenzen vorgesehen sein.
Bei 50 Hz und 60 Hz können sich die Leistungsdaten unterscheiden.
Deshalb muss die Verdichterkennlinie für die tatsächlich vorgesehene Netzfrequenz verwendet werden.
Auch die zulässigen Spannungsbereiche und Anschlussbedingungen sind zu beachten.
29. Auswahl anhand der tatsächlichen Betriebsdaten
Für eine fundierte technische Auswahl sollten die wichtigsten Betriebsdaten vorliegen.
Dazu gehören insbesondere der erforderliche Unterdruck und der zu erwartende Leckagevolumenstrom.
Auch die Werkstückgrößen und die Eigenschaften der Materialien sind relevant.
Darüber hinaus müssen die Betriebsdauer, die Netzversorgung und die Umgebungsbedingungen berücksichtigt werden.
Je vollständiger diese Angaben vorliegen, desto zuverlässiger kann eine geeignete Verdichterausführung geprüft werden.
30. Technische Unterstützung durch SKVTechnik
SKVTechnik bietet FPZ-Seitenkanalverdichter für unterschiedliche industrielle Vakuumanwendungen an.
Bei der Auswahl werden die erforderlichen Leistungsdaten und die entsprechenden Herstellerkennlinien berücksichtigt.
Auch die Anschlussbedingungen und mögliche Zubehörkomponenten können in die technische Bewertung einbezogen werden.
Ziel ist die Auswahl einer geeigneten Verdichterausführung für die jeweilige Anwendung.
Fazit: Haltekraft und Leckage bestimmen die Auslegung
Die zuverlässige Funktion eines Vakuum-Spanntisches hängt von mehreren technischen Größen ab.
Die erforderliche Haltekraft muss aus den tatsächlichen Bearbeitungsbedingungen abgeleitet werden.
Anschließend sind die wirksame Spannfläche und die erforderliche Druckdifferenz zu bestimmen.
Darüber hinaus muss der zu erwartende Leckagevolumenstrom berücksichtigt werden.
Für die Auswahl der Vakuumquelle ist entscheidend, welcher Volumenstrom beim benötigten Unterdruck tatsächlich verfügbar ist.
Die entsprechenden Angaben ergeben sich aus der Verdichterkennlinie.
SKVTechnik unterstützt Maschinenbauer, Konstrukteure und Betreiber bei der Auswahl geeigneter FPZ-Seitenkanalverdichter für industrielle Vakuum-Spannsysteme.
Weitere Informationen:
Ansprechpartner
Klaus Doldinger
+49 (3741) 2510951
Zuständigkeitsbereich: Werbung/Publik Relation
André Mocker
+49 (3741) 2510951
+49 (3741) 2510952
Zuständigkeitsbereich: Organisation
Andreas Götz
+43 (2732) 90880
Zuständigkeitsbereich: Fachlich / technische Betreuung
Über SKVTechnik:
Seit 2012 ist SKVTechnik Ihr verlässlicher Partner für Seitenkanalverdichter, Schallschutzhauben, Umschaltventile und das notwendige Zubehör für einen reibungslosen Betrieb. Unser Sortiment umfasst Seitenkanalverdichter in allen gängigen Ausführungen – sowohl für den normalen als auch für den ATEX-Einsatz. Ganz gleich, ob Sie Lösungen für den Blasdruck- oder Saudruck-Bereich benötigen, wir bieten passende Geräte, die allen Anforderungen an Volumenströme gerecht werden. Dank unserer langjährigen Erfahrung und engen Zusammenarbeit mit Hersteller-Ingenieuren garantieren wir individuelle Lösungen und höchste Zufriedenheit bei der Umsetzung von Kundenprojekten. Vertrauen Sie auf SKVTechnik – Ihr Experte für Seitenkanalverdichter.
Weitere Informationen finden Sie unter: www.skvtechnik.de.
Datei-Anlagen:

(3 MB)
1633526.attachment
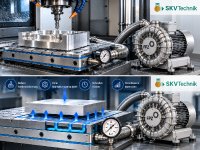
Vakuum-Spanntische ermöglichen die Fixierung von Werkstücken bei der CNC-Bearbeitung. Die Abbildung zeigt beispielhaft, wie ein FPZ-Seitenkanalverdichter den erforderlichen Unterdruck erzeugt. SKVTechnik erläutert die Vorteile der Vakuumspannung für eine sichere Werkstückfixierung, präzise Bearbeitung und kurze Rüstzeiten.
Bildhinweis: KI-generierte, schematische Anwendungsdarstellung. Die gezeigte Anlagenkonfiguration ist nicht als technisch geprüfte Kombination zu verstehen.
- Mehr Infos zu dieser Meldung unter www.pressebox.de
- zurück zur Übersicht